

扫一扫微信二维码
扫一扫微信二维码
在深海油气、海水淡化、高氯离子化工介质环境,普通 304、316L 奥氏体不锈钢难以抵抗点蚀、缝隙腐蚀与应力腐蚀开裂,双相不锈钢锻件应运而生。2205、2507 双相不锈钢同时具备奥氏体与铁素体双相金相组织,兼顾高强度与优异抗氯离子腐蚀能力,是海工、化工高端装备的核心构件。山西永鑫生重工股份有限公司凭借三十年专业锻造品质,依托 3 万吨模锻压机、5000 吨压机,为三一、振华、华锐、太重等企业定制生产 2205、2507 双相不锈钢锻件,服务海洋工程、化工加氢装备项目。
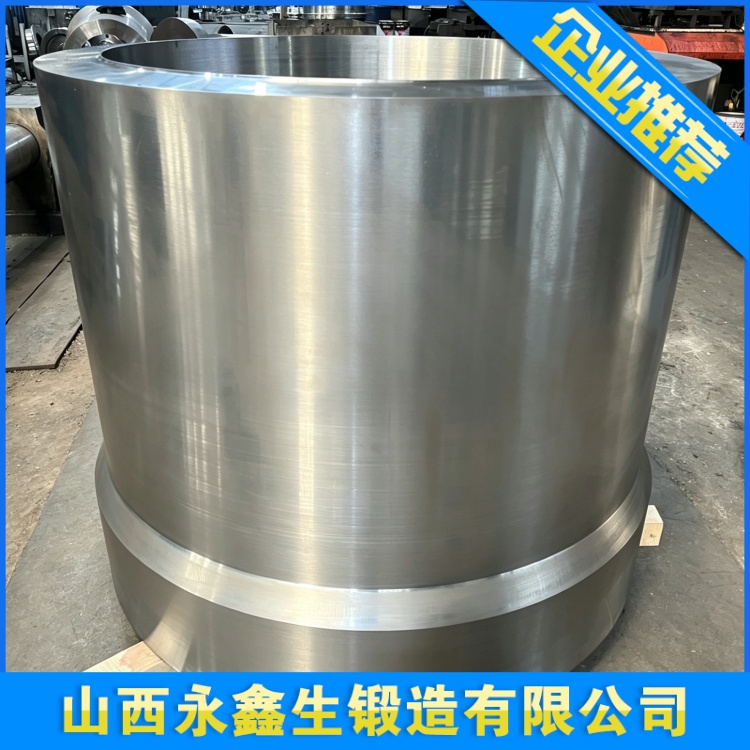
双相不锈钢的金相组织由奥氏体和铁素体两相组成,理想状态两相比例接近 1:1。这种特殊组织带来独特材料性能:强度远高于普通奥氏体不锈钢,屈服强度约为 316L 两倍,同时保留良好塑性与韧性,抗点蚀当量 PREN 值高,在含氯离子海水、卤水、酸性介质环境,抗点蚀、缝隙腐蚀、应力腐蚀开裂能力突出,非常适合海上平台、海底阀门、海水换热器、脱硫设备等工况。
但是双相不锈钢锻造难度远高于常规奥氏体不锈钢,工艺窗口狭窄,对温度、变形量、冷却节奏要求严苛。如果锻造工艺控制不当,两相比例失衡,铁素体占比过高,锻件冲击韧性急剧下降;奥氏体过多,耐腐蚀性能减弱,还会出现 σ 相脆性析出,造成锻件脆化报废。这也是很多锻造企业不敢承接大截面双相不锈钢锻件订单的主要原因。
原材料管控上,永鑫生重工选用钢厂原厂双相不锈钢钢锭,严格把控氮、铬、钼、镍合金元素,氮元素是稳定奥氏体的关键元素,直接影响两相平衡。原材料入厂,光谱检测成分,超声波探伤排查内部夹杂、缩孔,原材料表面缺陷全部打磨清理干净,坯料表面划痕、裂纹在锻造阶段会持续扩展,极易造成锻件报废。
加热环节是双相不锈钢锻造重中之重。2205、2507 锻造温度区间一般控制在 1050℃~1180℃,严禁超温。温度过高,铁素体比例大幅上升,材料变脆;温度过低,变形抗力大,锻造开裂风险上升。永鑫生使用智能温控炉分段升温,保证坯料内外温度均匀,保温时间不能过长,长时间高温保温会诱发 σ 相析出,造成锻件脆性。
锻造成型阶段,依托 3 万吨模锻压机、5000 吨压机完成镦粗、拔长成型,合理规划锻造比,保证坯料充分锻透,均匀塑性变形,让两相组织均匀分布。双相不锈钢不适合过大单次变形量,采用多火次锻造,控制每火次变形量,防止表面撕裂,终锻温度严格管控,避免在脆性温度区间停留。针对筒体、轴类、阀体类双相不锈钢锻件,永鑫生提前进行工艺模拟,预判锻造过程金属流动,规避折叠、充型不足缺陷。
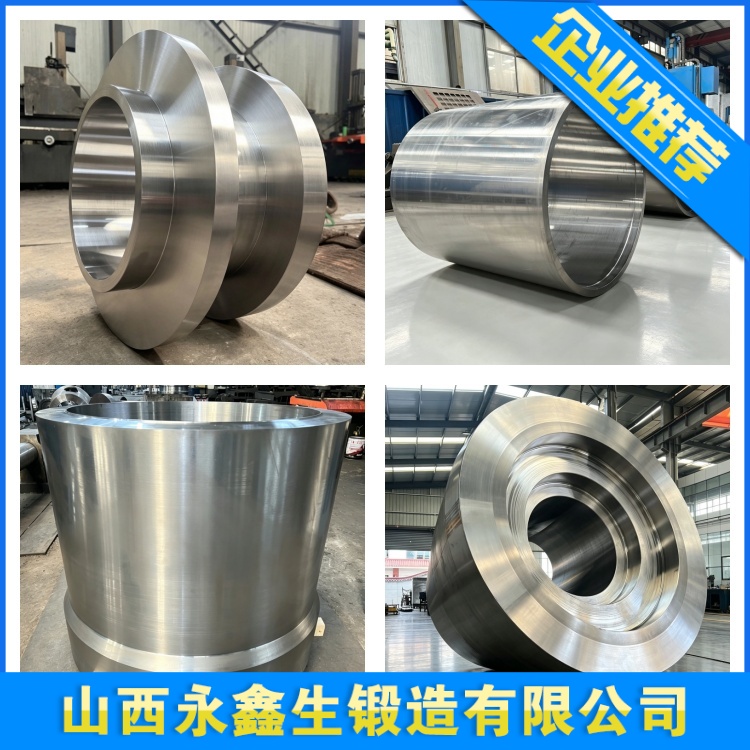
锻后固溶热处理决定双相不锈钢锻件最终性能。锻造完成后,锻件快速送入热处理炉进行固溶处理,2205 固溶温度约 1020~1100℃,2507 固溶温度略高,保温后快速水冷,快速冷却抑制脆性金属间化合物析出,冷却后保证奥氏体、铁素体两相比例接近 1:1。热处理完成后,取样做金相检验,观察两相占比,同时开展冲击试验、点蚀试验,验证韧性与防腐性能。
成品检测包含外观、尺寸、UT 超声波探伤、力学性能试验,海工项目通常额外要求晶间腐蚀、点蚀试验,出具完整材质与检测报告,满足 API、ASME 等国际标准。永鑫生重工生产的 2205、2507 双相不锈钢筒体、阀体、轴锻件,已经配套海上平台、海水淡化项目,交付三一、振华、华锐、太重等客户,在高氯离子腐蚀工况稳定运行。
从市场应用角度,双相不锈钢锻件虽然材料与制造成本高于普通奥氏体不锈钢,但是在深海、高盐、酸性化工场景,使用寿命是 316L 的数倍,大幅降低设备更换、停机维修成本。近年来国内海洋工程、海水淡化、精细化工行业快速发展,双相不锈钢锻件需求持续增长,客户对锻件组织均匀性、探伤等级要求不断提升。
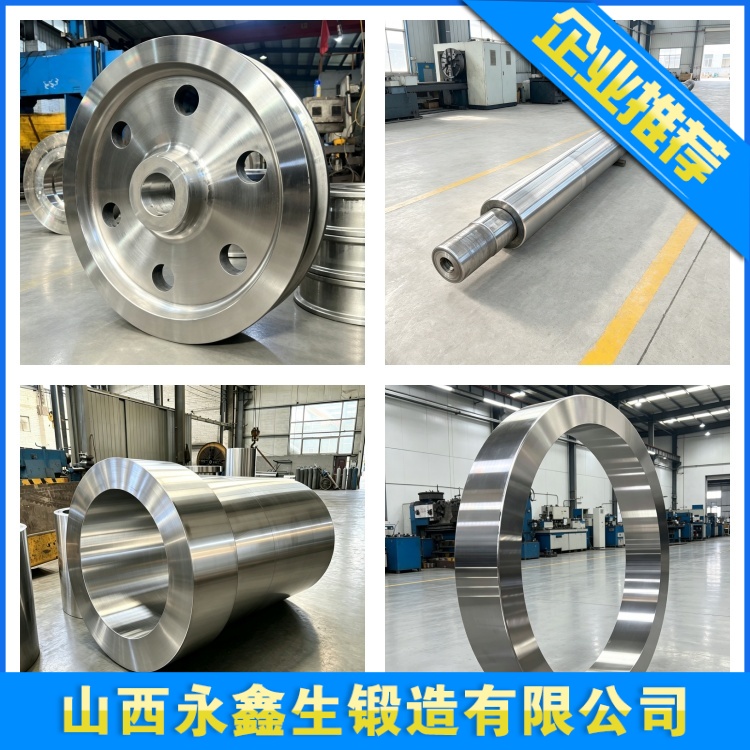
山西永鑫生重工股份有限公司持续深耕双相不锈钢锻造技术,不断优化锻造、热处理工艺,攻克大截面、大吨位双相不锈钢锻件制造难点,依托三十年锻造经验与大型压机装备,为海工、化工高端装备行业提供高品质双相不锈钢锻件定制服务,助力国内海洋装备国产化进程。
建站咨询热线
0350-6066666