

扫一扫微信二维码
扫一扫微信二维码
奥氏体不锈钢是锻造行业应用最广泛的不锈钢材料,304、316L 奥氏体不锈钢锻件凭借优秀耐腐蚀性、低温韧性,大量应用在压力容器、化工管道、食品医药设备、海水淡化装备中。但奥氏体不锈钢锻造难度高,塑性窗口窄,加热不当容易出现晶粒粗大、混晶、表面裂纹等缺陷。山西永鑫生重工股份有限公司拥有三十年专业品质沉淀,依托 3 万吨模锻压机、5000 吨压机,为三一、振华、华锐、太重等客户批量生产 304、316L 奥氏体不锈钢锻件,积累了整套成熟稳定的锻造工艺体系。
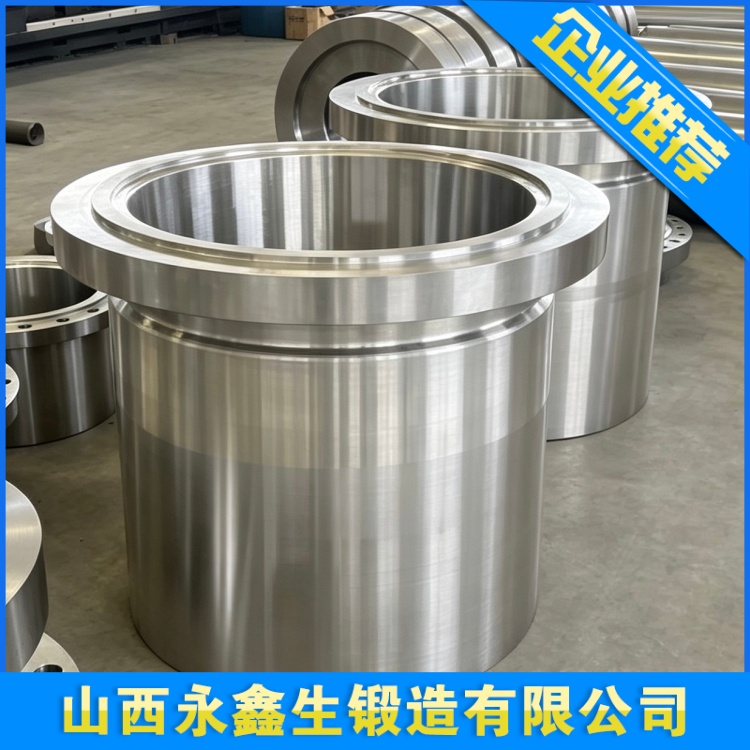
奥氏体不锈钢不含相变点,无法依靠相变细化晶粒,晶粒大小完全依靠锻造变形量、锻造温度控制,这是和碳钢、马氏体不锈钢最大区别。原材料选择是第一道关卡,永鑫生重工采购坯料优先选用太钢、宝钢原厂不锈钢圆钢、钢锭,每批次原材料进厂后,采用光谱分析仪复核铬、镍、钼元素成分,核查材质质保书,开展超声波探伤,排查坯料内部缩孔、夹杂缺陷,杜绝回收料、非标料流入生产线。316L 低碳版本,碳含量控制更低,降低敏化风险,适合高温腐蚀工况,原材料复检环节必须严格管控碳元素指标。
坯料下料环节,根据锻件成品尺寸、锻造余量、锻造变形量,精准计算下料重量。奥氏体不锈钢导热性差,切割时容易产生切口热裂纹,永鑫生采用锯切方式下料,减少等离子切割带来的热影响区,下料后清理坯料表面毛刺、氧化皮,对坯料表面缺陷打磨清除,防止锻造阶段缺陷被延展扩大。
加热是奥氏体不锈钢锻造的核心工序。304、316L 奥氏体不锈钢锻造温度区间一般在 1100℃~1200℃,升温速度不能过快,不锈钢导热系数低,快速升温会造成坯料内外温差大,热应力引发开裂。永鑫生使用智能温控加热炉,采用分段升温工艺,低温阶段缓慢升温,保温均热,保证坯料芯部与表面温度一致。最高加热温度不能超标,一旦温度超过 1200℃,晶粒会急剧粗化,后续无法细化,锻件冲击韧性大幅下降,探伤易出现草状回波缺陷;温度过低,材料变形抗力大,锻造时容易出现表面撕裂。
锻造工序上,永鑫生依靠 3 万吨模锻压机、8000,15000 吨压机完成塑性成型,严格把控锻造比,关键部件锻造比不低于 6,保证锻件充分锻透,打碎原始铸态晶粒。奥氏体不锈钢再结晶需要足够变形量,变形不足会出现混晶,大截面筒体、轴类不锈钢锻件,采用多火次分段锻造,先镦粗再拔长,逐级变形,避免单次变形量过大造成表面开裂。同时严控终锻温度,终锻温度不能低于 800℃,防止加工硬化,产生冷作应力,引发锻件内部微裂纹。
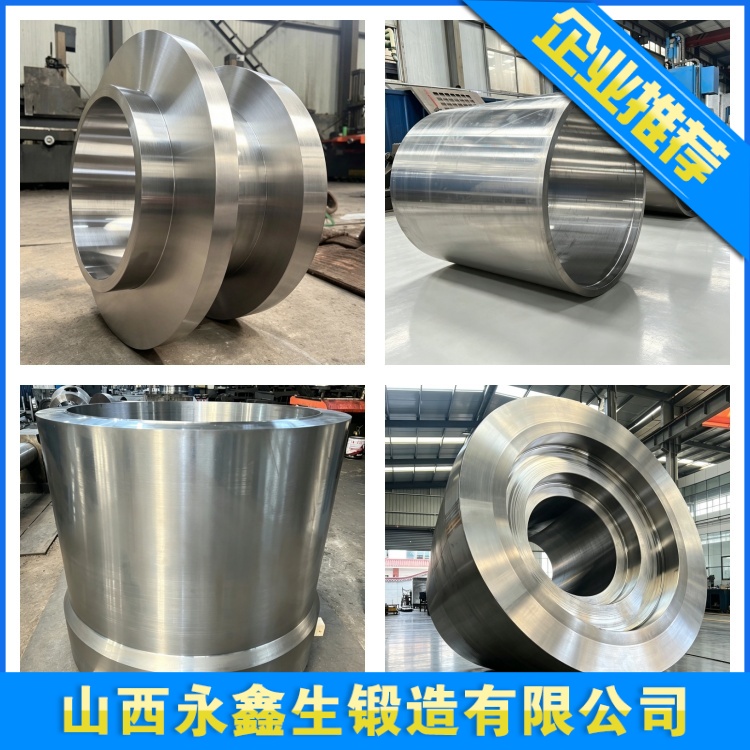
锻后冷却与固溶热处理直接决定最终耐蚀性能。奥氏体不锈钢锻造完成后,不能缓慢冷却,缓慢冷却会导致碳化铬在晶界析出,发生敏化,产生晶间腐蚀。固溶处理是 304、316L 锻件必不可少工序,锻件加热至 1010℃~1120℃充分保温,让碳化物重新溶入奥氏体基体,之后快速水冷,快速冷却抑制碳化物析出,获得均匀单相奥氏体组织,保证优良耐蚀性。固溶保温时间根据锻件截面厚度计算,厚壁筒体锻件需要延长保温时间,保证工件芯部组织充分固溶。
后续粗精加工与检测环节,奥氏体不锈钢加工容易粘刀,加工参数需要适配不锈钢特性,减少加工应力。成品必须进行外观检查、尺寸检验、超声波探伤、力学性能抽检,部分客户项目还需要晶间腐蚀试验,验证防腐性能。
生产实践中,奥氏体不锈钢锻件最常见质量问题包括晶粒粗大、混晶、表面裂纹、晶间腐蚀不合格,大多来自加热失控、锻造变形不足、固溶处理不到位。永鑫生重工三十年持续优化工艺,针对大截面、大重量奥氏体不锈钢锻件建立工艺数据库,为三一、振华、华锐、太重等企业提供稳定的 304、316L 筒体、轴、管板、阀体锻件。
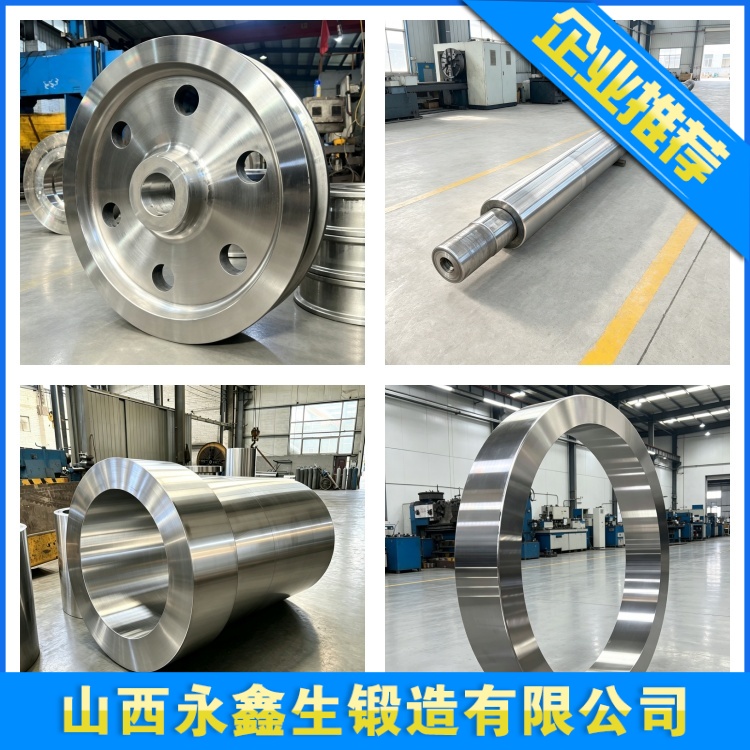
随着化工、海水淡化、食品装备行业不断发展,奥氏体不锈钢锻件市场需求持续增长。山西永鑫生重工股份有限公司坚持工艺精细化管控,依托大型锻造装备,持续提升奥氏体不锈钢锻件制造水平,为国内高端装备制造提供可靠的锻件产品与配套技术服务。
建站咨询热线
0350-6066666