

扫一扫微信二维码
扫一扫微信二维码
不锈钢锻件的最终性能,在很大程度上取决于锻造工艺是否合理。不锈钢导热系数低、变形抗力大、锻造温度范围窄,若加热制度或成形工艺控制不当,容易产生表面裂纹、内部裂纹、晶粒粗大等缺陷,直接影响锻件的内部质量与力学性能。山西永鑫生重工股份有限公司在三十年的重型锻造实践中,针对不锈钢的材料特性形成了一套成熟的加热与成形工艺体系,长期为三一、振华、华锐、太重等知名企业配套供应各类不锈钢锻件。本文围绕不锈钢锻件的锻造加热制度、成形方式、基本工序以及工艺难点与对策展开介绍。
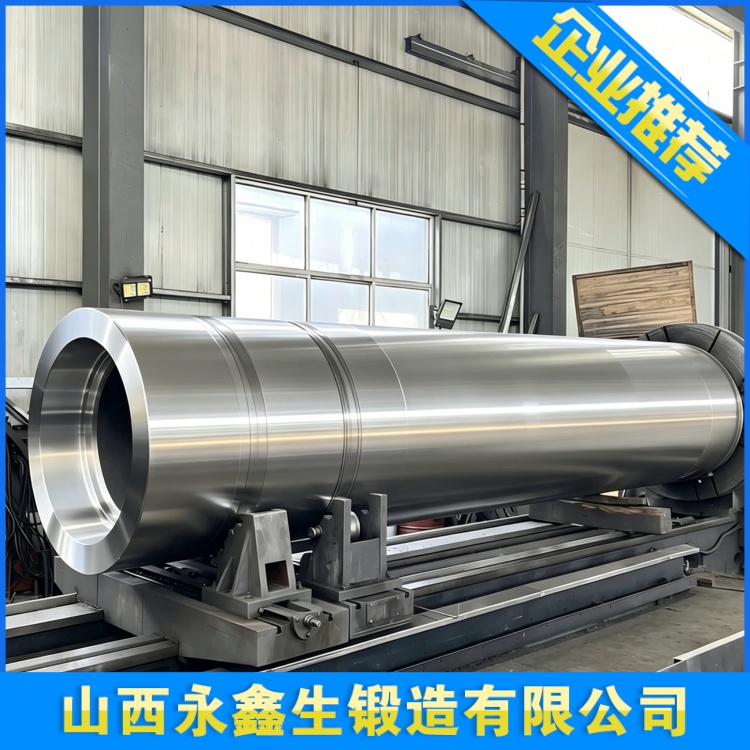
一、不锈钢锻件的加热制度
不锈钢的加热是锻造过程中至关重要的环节。由于不锈钢导热系数较低,在低温阶段升温过快容易造成坯料表里温差过大,引起热应力,甚至导致开裂;同时不锈钢的锻造温度范围相对较窄,过热或过烧都会严重损害材料性能。因此,不锈钢锻件加热通常采用分段升温的方式:在较低温度阶段缓慢升温,待坯料透热后再加快升温速度至锻造温度,确保坯料内外温度均匀一致。
装炉温度方面,对于尺寸较大的不锈钢钢锭或坯料,一般采用低温装炉、缓慢升温的方式,避免因骤热产生过大热应力。保温时间应根据坯料截面尺寸合理确定,既要保证坯料烧透、组织均匀,又要防止保温时间过长造成晶粒粗大或晶界贫铬。锻造过程中若温度降至锻造下限以下,应及时回炉加热,避免在低温下强行锻造而产生裂纹。加热过程中还应注意炉内气氛控制,合理控制加热温度与保温时间,减少表面氧化皮,防止后续锻造中压入表面形成折叠缺陷。
二、主要成形方式
不锈钢锻件的成形方式主要包括自由锻、模锻和胎膜锻三种,各有其适用范围和工艺特点。
自由锻是不锈钢锻件生产中最常用的成形方式,依靠锻锤或压力机对坯料施加压力使其逐步变形,工艺灵活、适应性强,特别适合大型、单件小批量生产的轴类、环类、筒类锻件。自由锻可以通过多次镦粗、拔长来改善内部组织、提高致密性,但锻件尺寸精度和表面光洁度相对较低,需要预留较大的机加工余量。
模锻是在模膛内使坯料整体受压成形,所得锻件形状准确、尺寸精度高、表面质量好,适合批量生产的中小型复杂锻件。依托3万吨模锻压机和5000吨压机等大型模锻装备,企业能够满足大型模锻件的成形需求,在保证成形精度的同时获得较为理想的纤维流线分布。胎膜锻则是介于自由锻与模锻之间的一种成形方式,先在自由锻设备上使坯料初步成形,再放入胎膜中终锻成形,兼具自由锻的灵活性和模锻的尺寸精度,适用于批量中等、形状不太复杂的锻件生产。
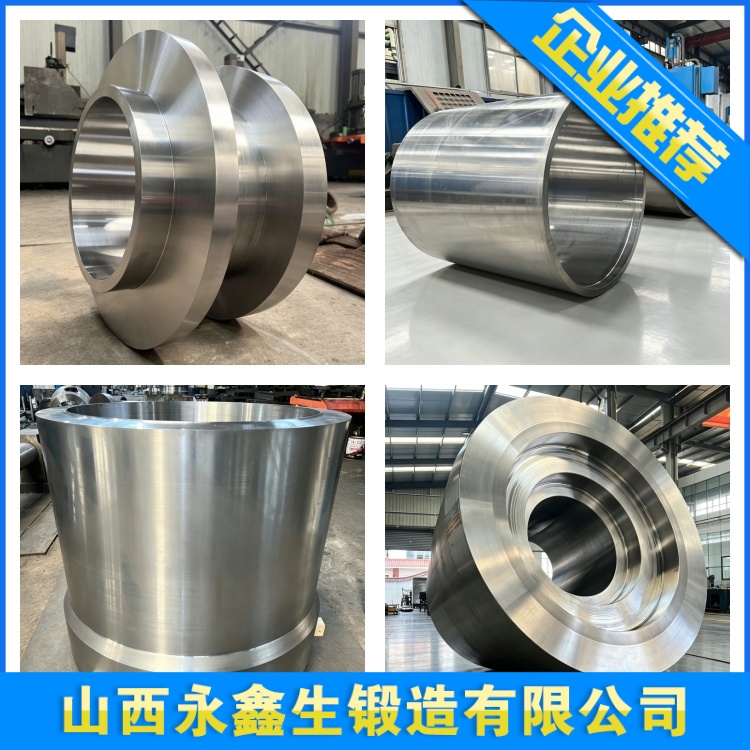
三、基本锻造工序与锻造比控制
不锈钢锻件的基本锻造工序主要包括镦粗、拔长、冲孔和扩孔等。镦粗是沿轴向压缩坯料、使其高度减小而横截面增大的工序,常用于提高锻件内部的致密性、打碎原始组织,以及为后续工序提供合适的坯料形状。拔长是沿轴向延伸坯料、使横截面减小而长度增加的工序,常用于轴类锻件的成形,通过反复的拔长变形可以有效改善金属内部的纤维流线分布。
冲孔是在坯料上冲出通孔或盲孔的工序,是环形、筒类锻件成形的基础。冲孔时需要注意坯料温度均匀、冲头对中,防止孔壁偏心或产生裂纹。扩孔则是在冲孔之后进一步扩大孔径、减小壁厚的工序,用于获得大尺寸环类锻件。对于环形锻件,还可采用环锻工艺使坯料在径向连续变形,从而获得组织致密、流线沿圆周方向连续分布的优质环件。
锻造比是衡量锻造变形程度的重要指标,指坯料在锻造前后横截面面积的比值。合理的锻造比是保证锻件内部质量的关键:锻造比过小,不足以充分打碎原始组织、消除内部缺陷;锻造比过大,则可能造成纤维流线过度定向,导致锻件横向性能明显下降。不锈钢锻件一般应根据零件的受力特点和材质要求,选取合适的锻造比范围,兼顾纵向与横向性能的均衡。纤维流线是金属在塑性变形过程中内部夹杂物与偏析相应变形方向延伸形成的组织,合理的流线分布应与锻件外形和受力方向一致,使锻件在承力方向上获得更高的强度和疲劳寿命。
四、不锈钢锻造难点与对策
不锈钢锻造相比普通碳素钢存在若干难点。一是变形抗力大,不锈钢在高温下仍保持较高的强度,需要较大的锻造设备吨位,对工装模具的强度和耐磨性要求也更高。二是加工硬化倾向明显,不锈钢在塑性变形过程中容易产生加工硬化,若变形速度过快或道次间停歇不足,容易导致表面裂纹。三是导热性差,加热过程中表里温差大,需要严格控制升温速度与保温时间。
针对上述难点,生产中采取的主要对策包括:采用分段加热、缓慢升温的加热制度,确保坯料透热均匀;合理分配各道次变形量,避免单次变形过大;在锻造过程中及时回炉加热,维持坯料在合适的温度区间内变形;选用合适的工装模具材料并保证模具预热,降低模具与坯料之间的温度差;对重要锻件实行全过程温度监控,确保每道工序都在工艺规定的温度范围内完成。
五、结语
锻造工艺与成形技术是决定不锈钢锻件内部质量和力学性能的核心环节。从加热制度、成形方式选择到基本工序的合理安排,再到锻造比与纤维流线的精细控制,每一个环节都需要丰富的实践经验和严谨的过程管控。山西永鑫生重工股份有限公司依托3万吨模锻压机、5000吨压机等大型装备,以及三十年来积累的不锈钢锻造工艺经验,能够为不同工况、不同材质的用户提供成形可靠、质量稳定的不锈钢锻件产品,欢迎各界用户结合产品需求,与永鑫生重工技术人员深入交流,共同确定合适的锻造工艺方案。
建站咨询热线
0350-6066666