

扫一扫微信二维码
扫一扫微信二维码
不锈钢锻件要稳定地满足强度、韧性和耐蚀性的综合要求,功夫必须下在锻造全过程的每一个关键控制点上。材料、加热、锻造、热处理、检验,环环相扣,任何一环失控都可能使产品性能打折。对于专业锻造企业而言,把这些关键点管住、管到位,正是质量可靠的核心所在。
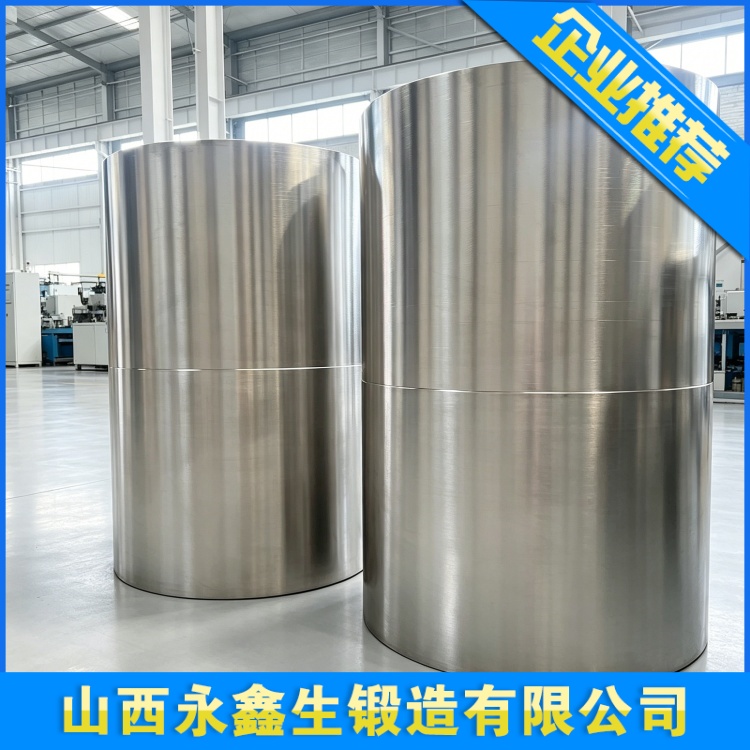
第一个关键控制点是材料。不锈钢锻件的性能根基在坯料。不同钢种的成分体系决定了其耐蚀与强韧的组合特性:奥氏体钢塑性好、耐蚀广谱;马氏体钢强度高、硬度好;铁素体钢经济耐应力腐蚀;双相钢强韧且耐氯离子腐蚀。材料入厂时必须核对质量证明书,复验化学成分,必要时检查低倍组织,确认没有超标的偏析、缩孔和夹杂。只有源头可控,后续工艺才有稳定的基础。
第二个关键控制点是加热。不锈钢导热系数低、线膨胀系数大,加热时表层与芯部容易产生温差和热应力,升温过快极易导致开裂。因此加热要分阶段缓慢升温,充分保温,让坯料内外温度均匀。加热温度必须精准控制:过高会引起晶粒粗大甚至过热过烧,损害耐蚀性和力学性能;过低则变形困难、设备能耗增加。加热炉温度要准确监测、如实记录,确保每支坯料受热一致。
第三个关键控制点是锻造。锻造是赋予不锈钢锻件核心价值的关键工序。首先,锻造比要合理:足够大的变形量才能打碎偏析、焊合内部疏松、消除缺陷,使组织致密化;但变形量过大、火次过多又会增加开裂和晶粒控制难度。其次,要采用镦粗与拔长相结合的变形方式,均匀组织、合理分布金属流线,使流线沿锻件受力轮廓延伸,提高承载能力。第三,终锻温度和末道变形量直接决定晶粒细化程度,变形不足晶粒粗大,变形过度则可能产生裂纹。操作上要遵循先轻后重、均匀受力的原则,避免折叠、裂纹等表面缺陷。
第四个关键控制点是热处理。锻造后的不锈钢锻件必须匹配恰当的热处理才能获得目标组织。奥氏体不锈钢通过固溶处理,使析出相充分固溶、恢复并提高耐蚀性,防止晶间腐蚀;马氏体不锈钢通过淬火回火获得目标强度与韧性的平衡;双相不锈钢则通过合适的固溶温度调控两相比例,避免有害相析出。热处理温度、保温时间和冷却方式都须严格执行工艺规程,加热设备定期校准,保证同炉锻件性能均匀。
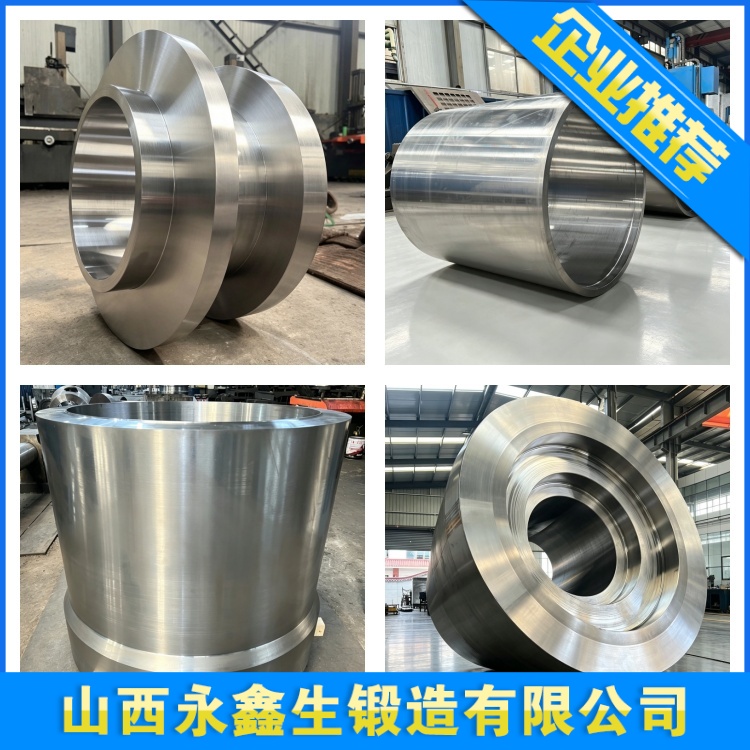
第五个关键控制点是检验。不锈钢锻件的检验通常包括化学成分复验、力学性能试验(抗拉强度、屈服强度、延伸率、冲击韧性)、硬度检测,以及对耐蚀性要求高的场合进行的晶间腐蚀试验。对承压和受力关键件,还需进行超声波探伤等无损检测,确认内部无超标缺陷。检验项目依据订货技术条件和相关标准执行,检测数据如实记录,形成完整质量证明,保证每件锻件可追溯、可复验。
除了上述关键点,过程管理和信息化追溯同样重要。坯料从下料开始就要做好炉号、件号标识,锻造、热处理、检验各工序的记录完整衔接,确保任何一件产品出现问题都能快速定位到对应的批次和工艺环节。设备定期维护校准、操作人员培训到位、工艺纪律严格执行,这些都是质量稳定的支撑。
不锈钢锻件的质量,不是检验出来的,而是每一道工序做出来的。材料择优、加热平稳、锻造充分、热处理得当、检验严格,每一环都体现着企业对质量的敬畏。正是这种对细节的执着,成就了不锈钢锻件在高端装备中的可靠表现。
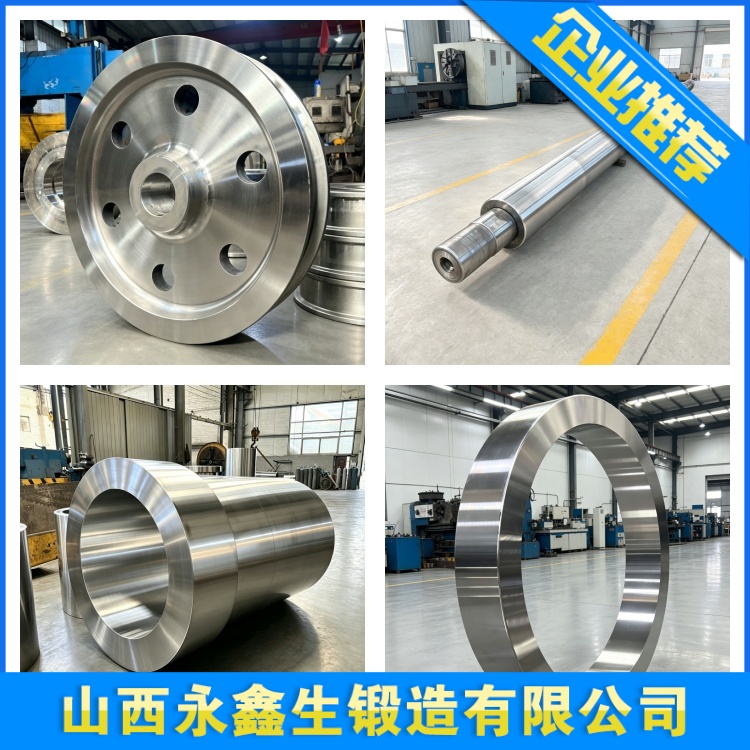
山西永鑫生重工股份有限公司在不锈钢锻件生产中,始终把过程控制作为质量管理的重心,各工序岗位责任明确、工艺记录完整、检测数据真实可查,持续为石油化工、电力能源、海洋工程、船舶等行业客户交付质量稳定可靠的不锈钢锻件。质量之道,重在每一个关键点的严格把握,这也是永鑫生赢得客户长期信任的根本所在。
建站咨询热线
0350-6066666