

扫一扫微信二维码
扫一扫微信二维码
热处理是不锈钢锻件制造中决定耐蚀性能、力学性能的核心工序。锻造仅完成不锈钢锻件毛坯外形塑造,金相组织、碳化物分布、残余应力状态、抗腐蚀能力全部依靠热处理调控。相同材质不锈钢锻件,锻造工艺一致,但热处理参数偏差,会导致晶间腐蚀、晶粒粗大、残余应力超标、韧性下降,设备服役阶段发生腐蚀开裂、变形失效。尤其是大筒体、长轴类不锈钢锻件,热处理过程变形控制难度极高。山西永鑫生重工股份有限公司拥有三十年专业锻造积淀,配备 15000 吨大型自由锻液压机、22 米全封闭热处理炉,配套重型数控加工中心、理化实验室与全套无损检测设备,产品供应石油化工、海洋工程、食品医药、核电、船舶、环保装备领域,本文详细讲解不锈钢锻件热处理工艺要点、组织调控、变形防控与质量控制方法。
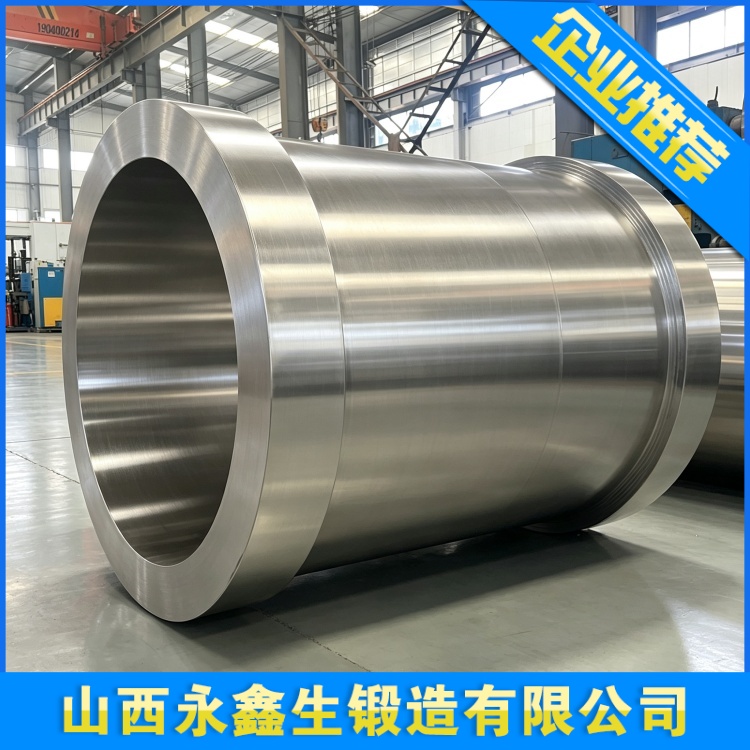
不锈钢锻件热处理的核心目标有四点:第一,消除锻造产生的残余应力,避免后续机加工、装配阶段锻件变形;第二,调整金相组织,溶解晶界碳化物,消除锻造带来的组织不均匀,提升抗晶间腐蚀能力;第三,获得图纸规定的强度、塑性、冲击韧性匹配的综合力学性能,提升抗应力腐蚀、抗疲劳性能;第四,针对马氏体、沉淀硬化不锈钢,实现硬化强化,获得所需硬度与耐磨性能。
不锈钢锻件热处理分为锻后预备热处理与最终热处理。锻后预备热处理一般为锻后去应力退火,奥氏体、双相不锈钢锻件锻造结束存在较大残余应力,锻件锻后缓冷之后,增加低温去应力退火,释放大部分锻造残余应力,为后续粗加工、最终固溶处理做准备。如果不做去应力退火,粗加工过程锻件容易回弹变形;大尺寸筒体、长轴锻件,残余应力还会在固溶处理阶段诱发扭曲变形。马氏体不锈钢锻件锻后同样需要去应力处理,防止开裂。
最终热处理,根据不锈钢材质、使用工况选择工艺方案,分为固溶处理、淬火回火、沉淀时效三大类。
固溶处理,是奥氏体不锈钢(304、316L、321)、双相不锈钢(2205、2507)最核心热处理工艺。奥氏体不锈钢固溶处理,加热至 1000~1100℃区间,充分保温,让晶界析出的碳化铬充分溶入奥氏体基体,随后快速水淬冷却,抑制碳化物再次在晶界析出,消除晶间腐蚀敏感性。保温时间按照锻件有效截面厚度计算,保证锻件心部组织充分转变,不能只依靠炉温设定,大筒体、长轴锻件放置多点本体热电偶监测锻件实际温度。双相不锈钢固溶温度区间更窄,一般控制在 1050~1120℃,保温后快速冷却,严格控制奥氏体、铁素体两相比例,两相失衡会直接降低强度和耐氯离子腐蚀能力。固溶温度过高,晶粒急剧长大,锻件韧性下降;温度过低,碳化物无法完全溶解,存在晶间腐蚀隐患。
淬火 + 回火热处理,多用于马氏体不锈钢锻件(410、420、431)。加热至奥氏体化温度,保温后淬火冷却,获得马氏体组织,再回火调整硬度与韧性。回火温度需要精准控制,规避回火脆性,平衡耐磨性能与冲击韧性。马氏体不锈钢锻件热处理风险较高,冷却速度不当容易产生热处理裂纹,必须严格控制冷却速率。
沉淀硬化热处理,用于 17-4PH 沉淀硬化不锈钢锻件。先固溶处理,获得均匀基体组织,之后低温时效保温,析出金属间化合物,实现沉淀强化,大幅提升锻件强度。时效温度、保温时长直接决定最终强度指标,工艺窗口窄,参数微小波动就会造成强度不达标。
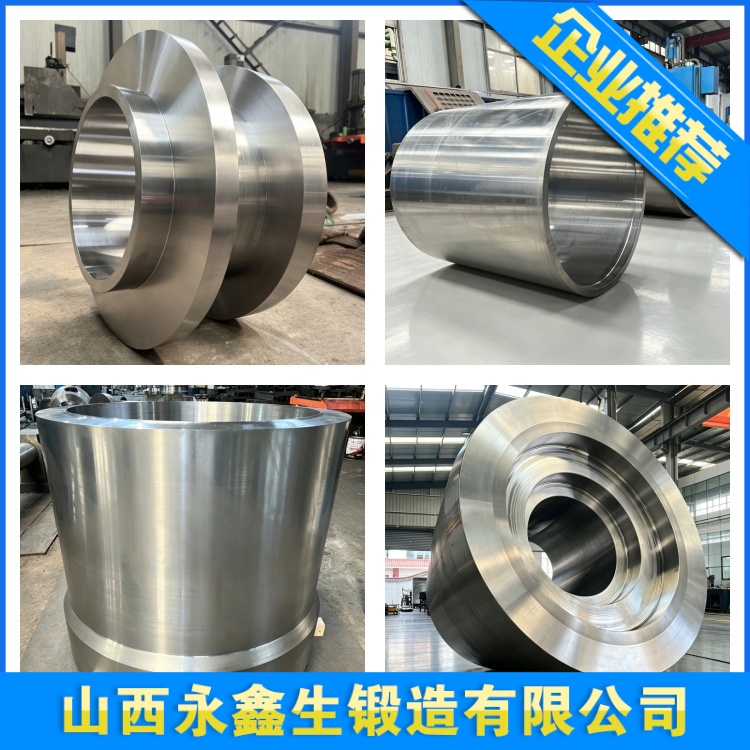
大筒体、长轴不锈钢锻件热处理最大难题是变形控制。长轴、薄壁筒体属于回转类锻件,高温状态下材料强度下降,自重容易造成弯曲、椭圆变形。山西永鑫生重工采用专用卧式多点支撑工装,支撑点均匀布置,分担锻件自重,防止单点支撑造成弯曲;筒体锻件采用内支撑工装,抑制高温椭圆变形;锻件入炉摆放保持水平,禁止偏心放置;升温阶段控制升温速率,减小截面方向温差,降低热应力诱发的变形风险;冷却阶段控制降温速率,避免温差应力造成扭曲。热处理完成后,采用压力校直机开展冷校直,校正锻件直线度、圆度,校直后增加低温去应力退火,消除校直产生的新应力,防止后续回弹。
热处理质量检测环节,每炉不锈钢锻件都要截取本体试样,开展拉伸、冲击、硬度试验;奥氏体、双相不锈钢锻件按需增加晶间腐蚀试验,评估抗晶间腐蚀能力;金相检验,评定晶粒度、碳化物析出情况、双相钢两相比例。热处理完成后,复检尺寸、形位公差,评估热处理变形量;重要海工、化工锻件增加残余应力检测,控制残余应力水平。一旦力学性能、耐蚀性能不合格,可按规范重新热处理,重新取样复检;出现热处理裂纹、严重变形超标,锻件直接报废。
不锈钢锻件热处理存在很多容易忽略的风险点:有效厚度估算错误,保温时间不足,锻件心部碳化物溶解不充分;热电偶只监测炉温,未监测锻件本体温度;双相钢固溶温度失控,两相比例失衡;大筒体、长轴锻件工装简陋,高温自重变形;固溶冷却速度不足,碳化物再次析出,产生晶间腐蚀风险。
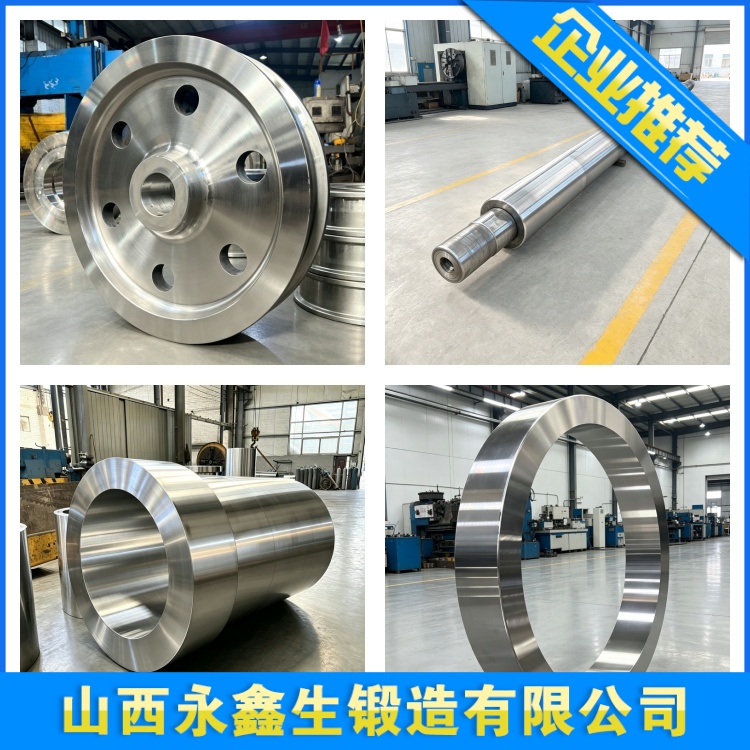
山西永鑫生重工三十年持续优化不锈钢锻件热处理工艺,22 米全封闭热处理炉配备多点测温,配套长轴、筒体专用支撑工装,严格执行热处理工艺曲线,每一件不锈钢锻件留存完整热处理记录。依托 15000 吨自由锻液压机制造锻件毛坯,配套热处理、PT/UT 无损探伤、数控机加工一体化能力,为石油化工、海洋工程、食品医药、船舶、环保装备领域客户提供稳定合格不锈钢锻件。热处理是不锈钢锻件耐蚀性能的 “定盘星”,只有精准控制热处理全流程参数,才能让不锈钢锻件获得设计所需的耐蚀性能、强度、韧性与尺寸稳定性,保障腐蚀工况装备长期安全运行。
建站咨询热线
0350-6066666