

扫一扫微信二维码
扫一扫微信二维码
不锈钢锻件多用于高压、强腐蚀装备,承受介质侵蚀、交变载荷,一旦存在超标缺陷,在腐蚀介质与循环载荷共同作用下,缺陷持续扩展,引发泄漏、断裂等重大安全事故。不锈钢锻件生产链条长,从钢锭冶炼、锻造、热处理到机加工,任意环节异常都会产生缺陷。不锈钢材质特性特殊,导热差、锻造温度窗口窄,缺陷产生机理和普通碳钢锻件存在明显差异。山西永鑫生重工股份有限公司拥有三十年专业锻造积淀,配备 15000 吨大型自由锻液压机、22 米全封闭热处理炉,配套重型数控加工中心、理化实验室与全套无损检测设备,服务石油化工、海洋工程、食品医药、核电、船舶、环保装备领域,建立覆盖原材料、锻造、热处理、精加工全链条缺陷管控体系,本文梳理不锈钢锻件内部缺陷、表面缺陷、组织性能缺陷、尺寸形位缺陷,分析成因、检测方法与预防措施。
不锈钢锻件缺陷分为四大类别:内部缺陷、表面及近表面缺陷、金相组织缺陷、尺寸形位缺陷。
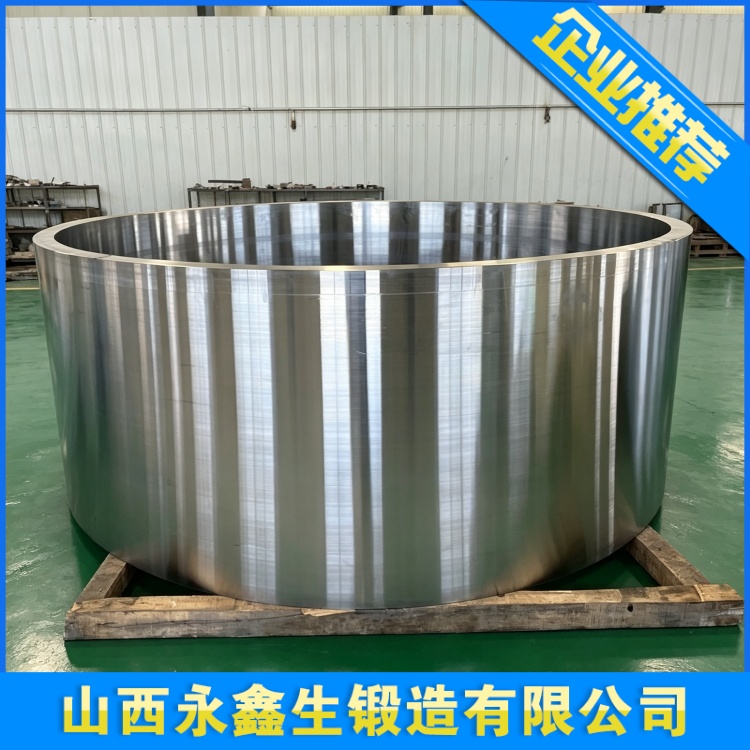
第一类:内部缺陷,包含内部裂纹、中心疏松、气孔、非金属夹杂物、成分偏析。内部锻造裂纹,多在坯料加热或者锻造阶段产生。坯料升温过快,表里温差大,热应力超标;锻造终锻温度过低,材料塑性下降,强行锻打;拔长阶段单次压下量过大,芯部产生拉应力,诱发内部横向裂纹。预防:采用阶梯升温,保证坯料整体透烧;严格把控终锻温度,低于温度下限停止锻造;合理设计锻造道次,控制单次压下量,不锈钢塑性低,压下量小于碳钢;长坯料拔长匀速旋转,减少单边受力。疏松、气孔、夹渣来源于钢锭先天冶金缺陷。钢锭冶炼不良,存在中心疏松、气孔、大型非金属夹杂物,如果锻造总锻造比不足,镦粗压实不够,缺陷无法焊合,残留在锻件心部。预防措施:选用高品质 AOD 精炼钢锭;提高锻造比,高压腐蚀工况锻件锻造比≥3,采用多次镦粗工艺,压实心部缺陷;原材料钢锭进厂 UT 探伤,钢锭内部大型夹杂、严重疏松直接拒收,不进入锻造工序。内部缺陷检测依靠超声波 UT 探伤,粗加工之后 100% UT 检测,沿轴向、径向全范围扫查,识别锻件内部裂纹、疏松、夹杂,判定缺陷当量是否超标。
第二类:表面及近表面缺陷,包含表面热裂纹、锻造折叠、氧化皮压入、重皮。锻造折叠是不锈钢锻件高频缺陷,拔长、压肩过程金属流动不均,表层金属折入基体,形成折叠裂纹。折叠位置在腐蚀介质中极易形成腐蚀裂纹源,服役时快速扩展。成因:单次压下量过大,工件旋转不均匀,砧子表面粗糙,坯料表面氧化皮未清理干净。预防:控制每道次压下量,均匀旋转锻件;打磨砧子表面,保持光滑;锻造前清理坯料表面氧化皮、毛刺;锻造过程目视检查毛坯,发现折叠及时打磨清除,打磨后复检确认缺陷完全去除。表面热裂纹,加热阶段坯料升温过快,表里温差产生热应力;加热炉气氛氧化严重,坯料表面产生网状裂纹;工装温度过低,高温坯料接触冷工装,表层急冷塑性下降,锻打开裂。不锈钢导热差,升温过快极易产生表面热裂纹。预防:阶梯升温,降低热应力;工装提前预热;高合金双相不锈钢坯料进一步降低升温速率;锻后目视检查,粗加工后 PT 渗透探伤筛查微小开口表面裂纹。不锈钢无磁性,不能使用磁粉 MT 探伤,全部采用 PT 渗透探伤检出开口表面微小裂纹。氧化皮压入:高温坯料表面氧化皮,锻造过程被压入金属基体,形成表面凹坑与夹杂缺陷。预防:加热前清理坯料;锻造前清理表面氧化皮;优化加热炉气氛,减少高温氧化。
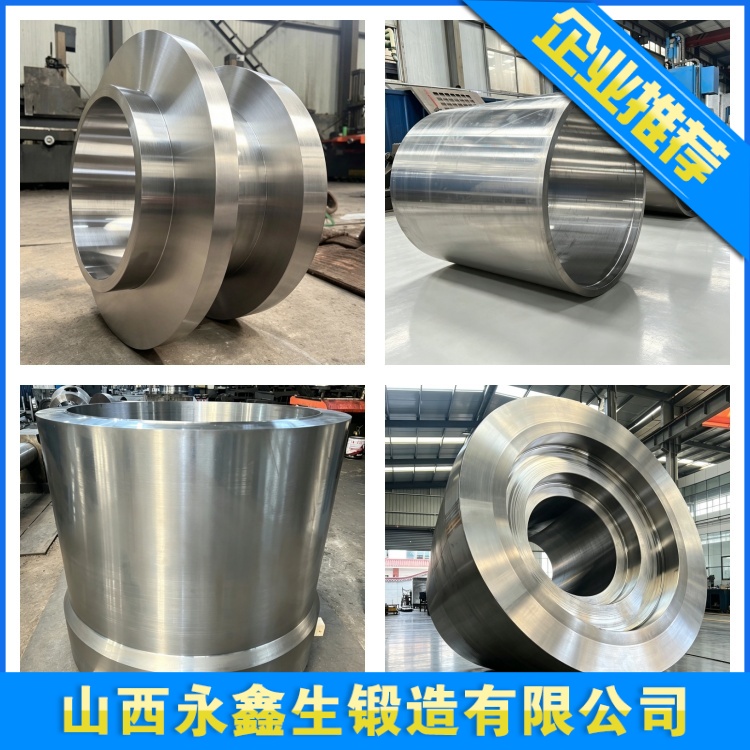
第三类:金相组织与性能缺陷,这类缺陷肉眼无法识别,是不锈钢锻件特有的隐形风险,包含晶粒粗大、晶间碳化物析出、双相钢两相比例失衡。晶粒粗大:锻造始锻温度过高、保温时间过长,奥氏体、双相不锈钢晶粒急剧长大,锻件冲击韧性下降,耐蚀性能变差。预防:严格控制锻造、固溶温度,缩短高温保温时间。晶间碳化物析出:固溶冷却速度不足,碳化铬在晶界析出,产生晶间腐蚀敏感性,在腐蚀介质下沿晶界开裂。预防:固溶处理后快速水淬,保证冷却速度。双相钢两相失衡:固溶温度过高或过低,奥氏体、铁素体占比偏离设计区间,强度、抗氯离子腐蚀能力大幅下降。预防:精准控制固溶温度与保温时间,金相检验评定两相比例。这类缺陷依靠金相检验、晶间腐蚀试验检测。
第四类:尺寸与形位缺陷,锻件弯曲、椭圆度超标、壁厚不均、台阶圆角充填不足。长轴、筒体锻件弯曲,多是锻造整形不到位,热处理高温自重变形,卧式放置支撑不合理。椭圆度超标,筒体锻件拔长、芯轴拔长过程旋转不均匀,冷却收缩不均匀。台阶圆角充填不足,压肩工艺不合理,台阶根部金属流动不畅,容易形成应力集中,叠加腐蚀介质加速失效。预防措施:拔长阶段匀速旋转工件,控制单边压下量;锻造末期增加热整形、热校直;热处理使用多点支撑工装,避免自重弯曲;热处理后压力冷校直,校直后去应力退火,防止回弹;精加工阶段分段测量,实时补偿加工参数,保证直线度、圆度、壁厚均匀。
缺陷处置原则:不锈钢锻件探伤发现超标缺陷,首先评估缺陷类型、尺寸、位置。浅层微小缺陷,可打磨去除,打磨后复检确认缺陷完全清除,剩余截面满足图纸要求,方可验收;深层、大面积内部裂纹、大型夹杂等致命缺陷,直接报废,禁止违规返修补焊。山西永鑫生重工建立缺陷评审流程,由技术、质检人员共同评估缺陷,严守腐蚀工况不锈钢锻件质量底线,绝不将存在致命缺陷的锻件交付客户。
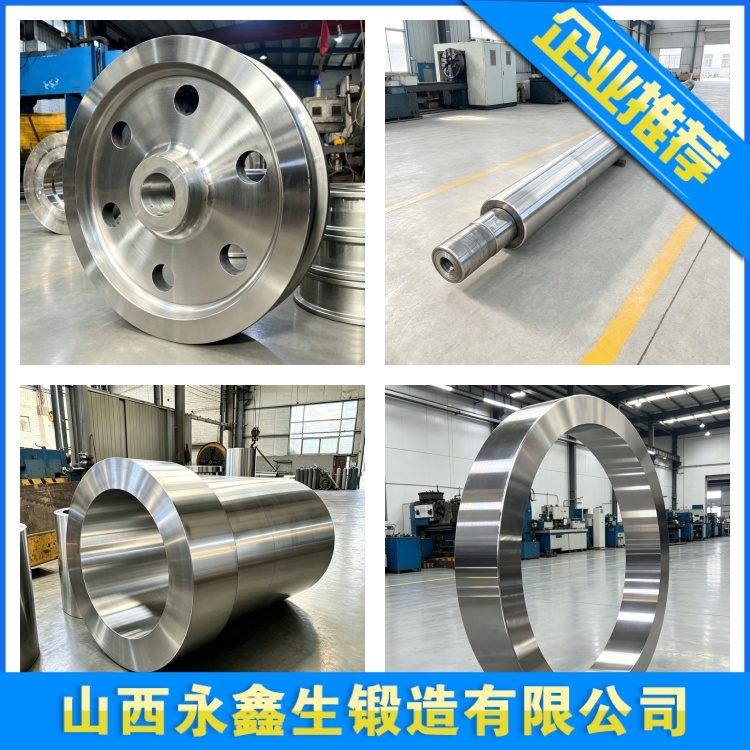
全流程缺陷管控核心思路:缺陷预防优先于缺陷检测。在钢锭选型、加热、锻造、热处理、工装设计各环节提前管控,减少缺陷产生;同时建立多级检验体系,原材料检验、毛坯目视检验、粗加工无损探伤、成品尺寸检验、理化试验层层把关。山西永鑫生重工三十年不锈钢锻件生产,依托 15000 吨自由锻液压机,为石油化工、海洋工程、食品医药、船舶、环保装备领域客户供应不锈钢锻件,持续优化工艺,降低缺陷发生率,依靠严格检测体系,保障不锈钢锻件产品质量,杜绝带缺陷锻件出厂。
建站咨询热线
0350-6066666