

扫一扫微信二维码
扫一扫微信二维码
不锈钢筒体锻件是压力容器、高压反应设备、换热设备、海水储能储罐等高端承压装备的核心主体构件,长期持续承受内部介质高压、温度循环变化、强介质腐蚀的复合作用,部分深海、化工设备筒体还需承受外部压力与结构交变载荷,对产品致密性、组织均匀性、承压稳定性、耐腐蚀性能有着极致严苛的要求。筒体作为特种设备核心部件,一旦存在微小内部缺陷,在长期压力作用下会持续扩展,最终引发介质泄漏、设备爆裂等重大安全事故。山西永鑫生重工股份有限公司深耕压力容器锻造领域三十余年,依托3万吨模锻压机、5000吨专业锻造设备,专注生产304L、316L、2205双相不锈钢整体锻造筒体锻件,一体成型无焊缝,承压安全系数远超传统卷焊筒体,长期配套各大高端装备企业,为特种设备安全运行保驾护航。
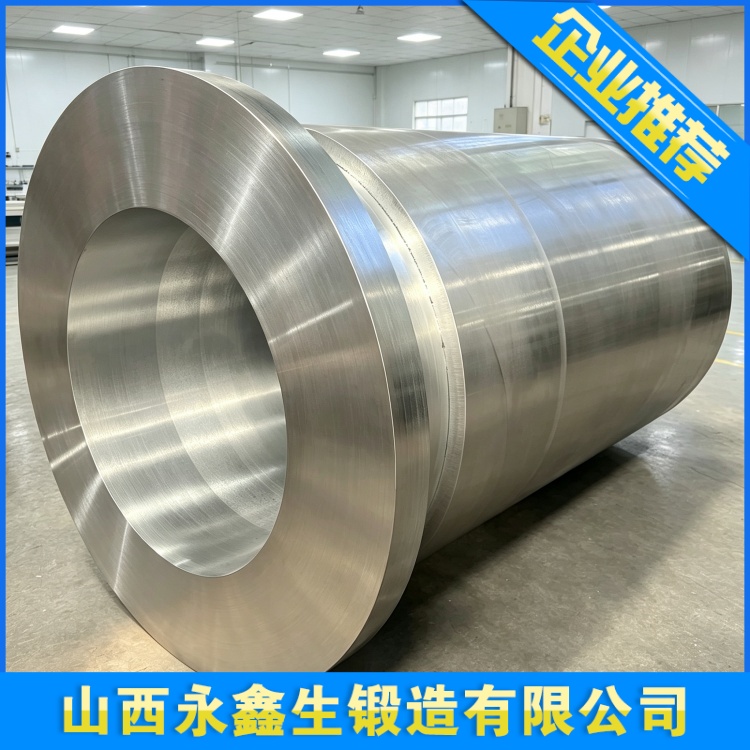
目前工业市场筒体主要分为卷板焊接筒体与整体锻造筒体两大类,二者性能差距悬殊。卷焊筒体由不锈钢板材卷制后通过环缝、纵缝焊接成型,生产周期短、成本较低,适合低压、常温、工况温和的普通设备。但焊接工艺存在先天短板,焊缝区域晶粒粗大、组织不均匀,热影响区极易产生焊接残余应力、微气孔、夹渣等缺陷,成为整个筒体的薄弱环节。在高压、强腐蚀、交变温度工况下,焊缝区域极易发生晶间腐蚀、应力开裂、介质泄漏,安全冗余极低,无法满足特种设备、高端海工、化工高压设备的使用标准。
永鑫生重工生产的不锈钢整体锻造筒体锻件,彻底摒弃焊接工艺短板,采用钢锭经镦粗、冲孔、芯轴拔长一体锻造成型,全程无拼接、无焊缝、无焊接热影响区。整体锻造工艺让筒体金属纤维流线连续贯通整个筒壁,圆周、壁厚、轴向组织均匀致密,彻底消除气孔、疏松、分层、焊接缺陷等风险,承压稳定性、抗变形能力、耐腐蚀性能大幅提升。在同等材质、同等壁厚条件下,整体锻造筒体的承压极限、抗疲劳寿命是卷焊筒体的1.5倍以上,是高压压力容器、深海承压设备、高危化工装置的唯一优选。
不锈钢筒体锻件属于厚壁空心类锻件,锻造工艺难度极大,厚大坯料温度不均、变形不均极易引发内壁裂纹、壁厚偏差、椭圆变形、组织不均等缺陷。为保障产品精度与性能,永鑫生重工在生产前期精准核算坯料重量、锻造余量、变形参数,科学规划镦粗、冲孔、芯轴拔长工序,设定合理锻造比,确保坯料经过充足均匀的塑性变形,彻底打碎原始铸态晶粒,压实内部缺陷。加热环节采用分段恒温升温工艺,延长低温保温时间,消除厚壁坯料内外温差,规避热应力开裂;冲孔工序低速匀速施压,防止内壁撕裂、凹凸不平;芯轴拔长多次均匀压下,保障筒体圆周圆润、壁厚均匀、尺寸精准,杜绝椭圆、偏心等成型缺陷。
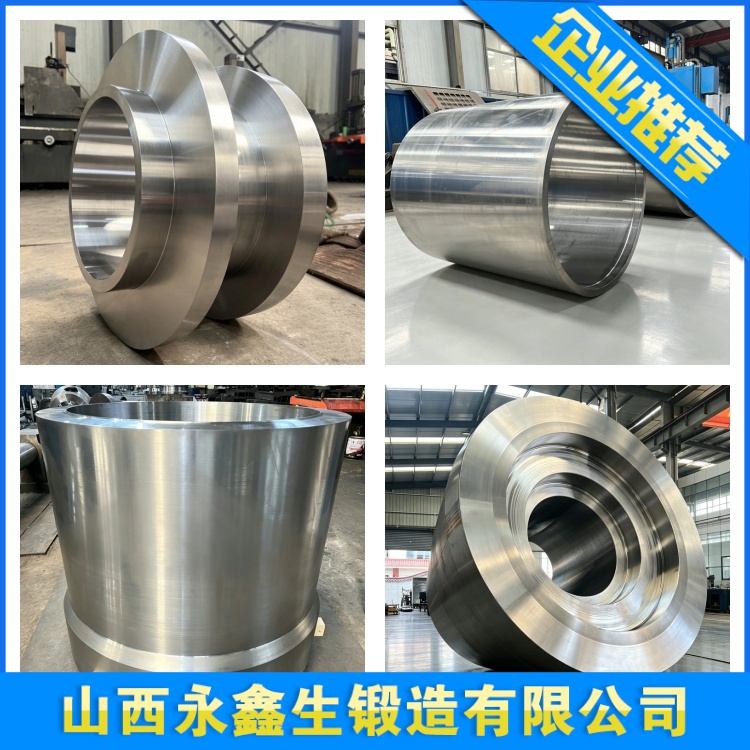
锻后热处理是决定筒体锻件耐腐蚀与抗应力性能的核心工序。316L不锈钢筒体采用高温固溶处理,让碳化铬充分溶解,快速水冷稳定均匀奥氏体组织,杜绝晶间腐蚀缺陷,消除锻造残余应力,防止筒体后期变形开裂。2205双相不锈钢锻件采用精准控温固溶工艺,稳定奥氏体与铁素体双相比例,兼顾高强度与耐蚀性。针对厚壁筒体冷却不均的行业难题,公司采用分区控速冷却工艺,保障筒体壁厚方向、内外壁冷却速率一致,残余应力均匀释放,避免局部应力集中导致的后期变形、开裂问题。
成品检测环节,公司执行特种设备级严苛检测标准。热处理、粗加工完成后,对筒体进行多方位超声波UT探伤,从内外壁双向扫查,全面排查壁厚内部分层、夹杂、疏松缺陷;通过PT渗透探伤检测内外表面微裂纹、折叠缺陷,确保无任何损伤。精加工阶段精准把控筒体圆度、垂直度、壁厚公差、端面平整度,满足压力容器装配精度要求。成品同步出具材质分析报告、热处理曲线、无损探伤报告、力学性能检测报告,所有资料齐全可追溯,完全符合GB150、ASME等压力容器权威标准。
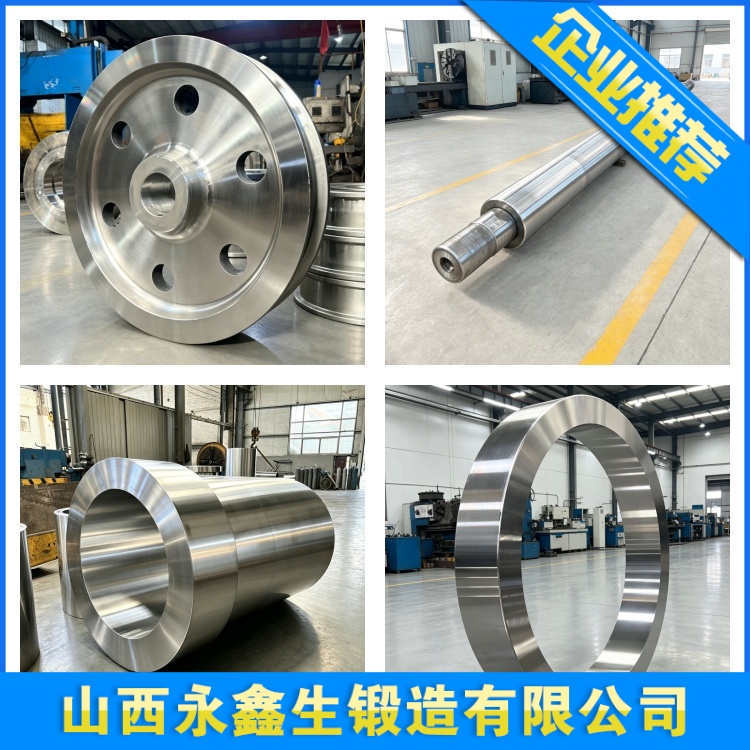
当前,永鑫生重工不锈钢整体锻造筒体锻件广泛应用于化工高压反应容器、核电辅助承压设备、海水淡化高压储罐、海洋平台缓冲罐、酸性介质换热设备等高端场景。公司可根据客户工况参数定制不同材质、规格、壁厚的筒体锻件,支持毛坯与精加工成品交付,凭借成熟的锻造工艺、严苛的品控体系,持续为特种设备领域提供高安全、高稳定、长寿命的不锈钢筒体锻造产品,助力高端承压装备安全稳产运行。
建站咨询热线
0350-6066666