

扫一扫微信二维码
扫一扫微信二维码
在机械密封、阀门阀芯、模具、泵体耐磨部件等场景,零部件不仅需要一定耐腐蚀能力,更要求高硬度、优异耐磨性,奥氏体不锈钢硬度偏低,无法满足耐磨工况需求,马氏体不锈钢锻件成为这类场景的优选。1Cr13、2Cr13、3Cr13、4Cr13 系列马氏体不锈钢锻件,可通过淬火回火调整硬度,兼具一定耐大气腐蚀能力与优秀耐磨性能,广泛应用于液压机械、阀门、冶金设备、食品机械密封件。山西永鑫生重工股份有限公司三十年专注不锈钢锻造,依托 3 万吨模锻压机、5000 吨压机,为三一、振华、华锐、太重等企业定制生产全系列马氏体不锈钢轴锻件、套筒、法兰、密封件锻件,掌握马氏体不锈钢锻造、热处理全套成熟工艺。
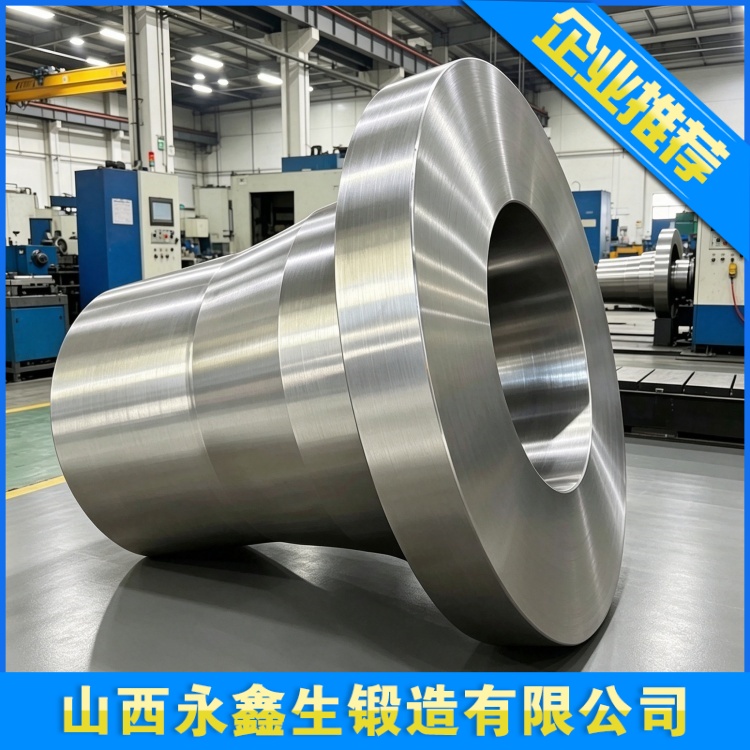
马氏体不锈钢和奥氏体、双相不锈钢在材料机理上差异巨大。奥氏体不锈钢无法通过淬火实现硬化,只能依靠冷加工提升硬度;马氏体不锈钢,在高温奥氏体化之后快速冷却,转变为马氏体组织,获得较高硬度,回火处理之后,能够在硬度、韧性之间灵活调整。1Cr13 属于低碳马氏体不锈钢,淬火回火后韧性较好,耐大气腐蚀,适合阀门、泵轴、汽轮机叶片类部件;随着碳含量提升,2Cr13、3Cr13 硬度持续上升;4Cr13 碳含量最高,淬火后硬度可达 HRC55 以上,耐磨性突出,多用于模具、精密机械密封、耐磨阀芯等零部件。
马氏体不锈钢锻造,最大难点在于冷却过程相变产生巨大内应力,极易出现开裂。马氏体不锈钢导热性差,坯料加热升温过快会产生热应力;锻造完成之后,冷却阶段发生马氏体相变,体积膨胀,产生组织应力,热应力叠加组织应力,锻件冷却过程极易出现裂纹,尤其是大截面厚壁锻件,风险更高。所以马氏体不锈钢锻造,从加热、锻造、锻后冷却,全程都要严格管控温度与冷却速率,不能简单照搬奥氏体不锈钢工艺。
山西永鑫生重工针对 1Cr13~4Cr13 马氏体不锈钢,制定专属锻造工艺。原材料进厂光谱检测,严格控制碳、铬元素,控制有害杂质。坯料采用分段升温,低温区间缓慢升温,降低坯料内外温差,防止加热开裂。锻造温度区间合理设定,始锻温度 1150~1200℃,终锻温度控制在 850℃以上,采用多火次锻造,逐步变形,细化晶粒,优化金属流线。锻造完成后,不能直接空冷,采用缓冷工艺,放在保温坑缓慢降温,释放锻造产生的内应力,规避锻后开裂。
热处理是马氏体不锈钢锻件性能调节核心工序。根据牌号和客户硬度要求,执行淬火 + 回火工艺。淬火加热到奥氏体化温度保温,之后控制冷却速度,获得马氏体基体;再进行回火处理,消除淬火内应力,调整硬度和冲击韧性。1Cr13、2Cr13 一般采用高温回火,获得良好韧性,适合承受冲击载荷的泵轴、阀门部件;3Cr13、4Cr13,采用低温回火,保留高硬度,满足耐磨密封工况。永鑫生热处理车间配备专业热处理炉,每批次试样跟踪硬度、冲击指标,精准匹配客户硬度要求。
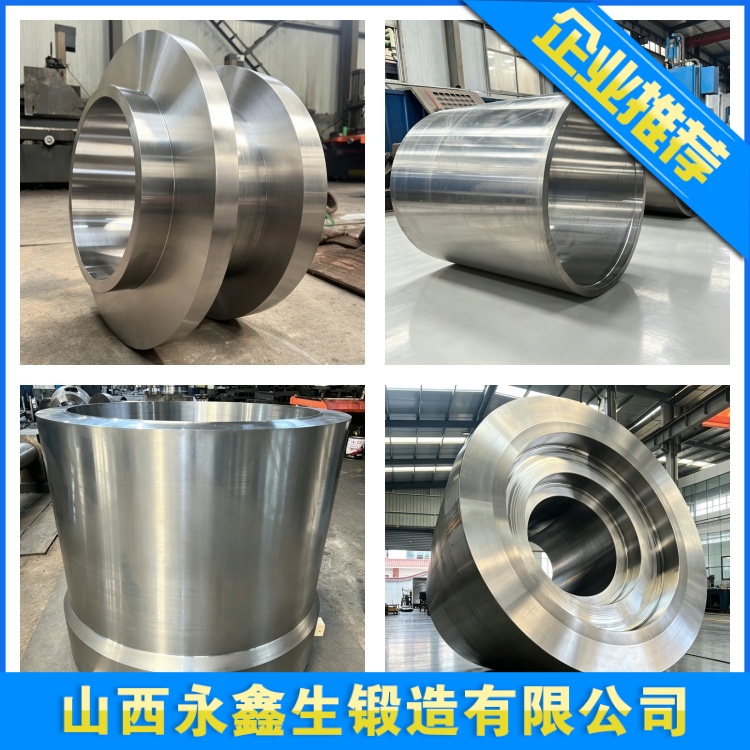
马氏体不锈钢锻件应用领域广泛。在阀门行业,1Cr13、2Cr13 锻件用于阀门阀芯、阀杆,具备一定防锈能力,同时耐磨,开关反复摩擦不易磨损;冶金设备的耐磨套筒、辊端轴头,长期摩擦磨损,选用 3Cr13 锻件;4Cr13 锻件用于精密机械密封环、模具、食品切割机械部件,高硬度、耐磨,同时能够耐受食品介质轻度腐蚀。液压设备的活塞杆、密封衬套,大量采用马氏体不锈钢锻件,兼顾耐磨、防锈。
很多客户采购马氏体不锈钢锻件容易踩坑:只关注材质牌号,忽略热处理工艺。同样是 4Cr13 锻件,热处理工艺不同,硬度、韧性差异巨大。热处理不当,锻件硬度不足,耐磨性能不达标;或者回火不足,内应力没有释放,加工之后出现变形开裂。永鑫生重工在前期对接阶段,详细确认客户使用工况、硬度指标、冲击要求,针对性设计热处理方案,保证成品性能匹配需求。
质检环节,马氏体不锈钢锻件除原材料光谱、UT/MT 探伤之外,重点检测硬度、冲击韧性。马氏体锻件表面容易产生微小裂纹,磁粉 MT 探伤可以有效检出表面、近表面裂纹,规避后期使用失效风险。锻件可以交付毛坯,也可完成粗加工、精加工,按需提供全套材质报告、探伤报告、热处理记录。
在定制生产方面,永鑫生重工支持按照图纸定制各类马氏体不锈钢锻件,轴类、套筒、圆盘、法兰等均可生产,大小规格覆盖广。从工艺方案设计、锻造、锻后缓冷、淬火回火热处理、无损检测到机加工,一站式交付,技术团队全程跟进项目。
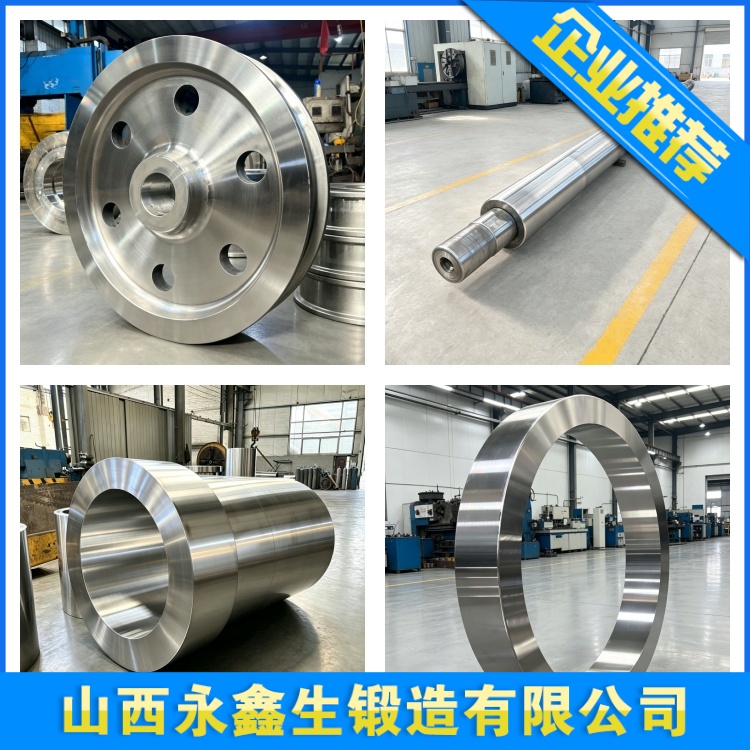
三十年锻造积淀,山西永鑫生重工持续打磨马氏体不锈钢锻造与热处理技术,稳定交付高品质 1Cr13~4Cr13 不锈钢锻件,服务于阀门、冶金、液压、食品机械行业,持续配套三一、振华、华锐、太重等国内大型装备企业,以精准可控的热处理工艺,为耐磨类装备零部件提供可靠锻件解决方案。
建站咨询热线
0350-6066666