

扫一扫微信二维码
扫一扫微信二维码
热处理是决定不锈钢锻件最终力学性能、耐腐蚀性能的核心工序,同样的不锈钢锻件毛坯,采用不同热处理制度,成品质量会天差地别。不锈钢分为奥氏体、马氏体、双相、沉淀硬化多个体系,各类不锈钢热处理原理、工艺目标、冷却方式完全不一样,不能套用碳钢锻件热处理思路。不少制造企业对不锈钢热处理理解不到位,简化工艺、参数设置错误,造成锻件韧性不足、耐腐蚀失效,给下游装备带来重大隐患。理清不同类别不锈钢锻件热处理关键要点,对生产制造、质量验收有着重要指导意义。
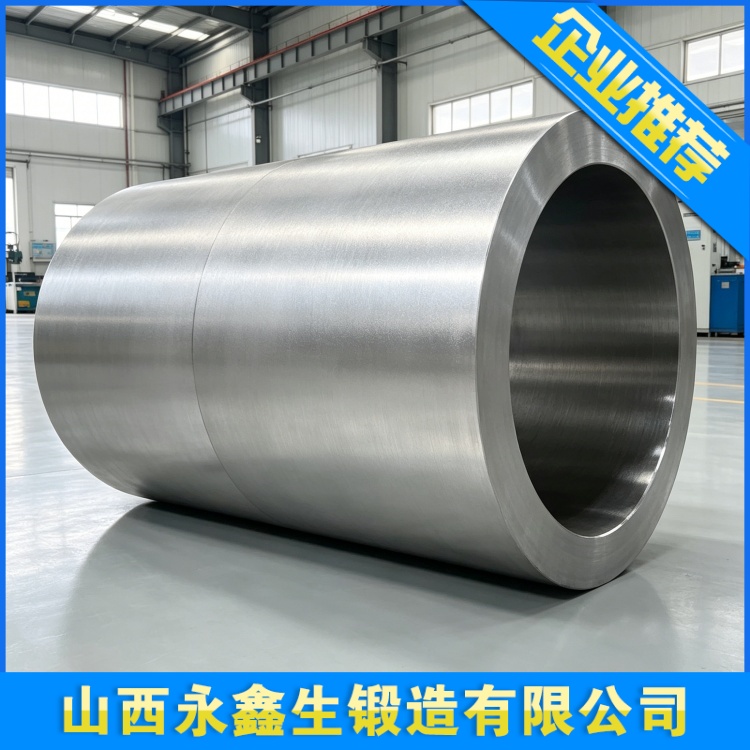
奥氏体不锈钢,典型牌号 304、304L、316、316L、321,该类钢材无法通过淬火回火实现强化,热处理核心目标是固溶退火,消除锻造内应力,溶解晶界析出碳化物,获得均匀单相奥氏体组织,恢复抗晶间腐蚀能力。锻造之后,工件经过高温塑性变形,内部存在残余应力,部分碳元素在晶界析出碳化铬,造成晶界贫铬,如果不做固溶处理,锻件抗腐蚀能力大打折扣。
固溶热处理操作:将锻件加热升温至 1040 1100℃区间,按照工件有效截面厚度计算保温时间,保障工件芯部充分达到温度,让碳化铬充分溶入奥氏体基体。保温完成之后必须快速冷却,采用水冷或者强喷淋冷却,迅速穿过 450 850℃敏化危险区间,抑制碳化铬再次在晶界析出。很多工厂为节省水电成本,锻件固溶之后直接空冷,工件缓慢经过敏化温区,即便使用超低碳 316L 材质,依然会发生敏化,埋下晶间腐蚀隐患。
针对 321、347 稳定化奥氏体不锈钢,材料添加钛、铌元素结合碳元素,减少碳化铬析出。除基础固溶处理之外,有抗晶间腐蚀严苛要求工况,可以增加稳定化热处理,850 930℃保温,让钛、铌优先形成碳化物,进一步保护晶界铬元素。奥氏体不锈钢锻件固溶处理之后,一般不需要再做回火,回火会重新进入敏化区间,破坏耐蚀性能。
马氏体不锈钢锻件,牌号 410、420 为主,依靠淬火加回火调节硬度、强度与韧性平衡。锻造完成之后马氏体不锈钢锻件内部存在很大相变应力,严禁锻后直接急冷,锻件出炉放入缓冷坑缓慢冷却,防止锻造裂纹。后续热处理工序,先进行淬火处理,加热到 980 1050℃保温,油冷获取马氏体组织,之后马上回火处理,回火温度根据图纸硬度要求设定,回火消除淬火残余应力,改善冲击韧性。马氏体不锈钢不回火直接使用,锻件脆性极大,极易断裂。回火温度不能落在 450 550℃回火脆性区间,避开脆性温区。如果客户需要软态供货,则执行完全退火工艺,高温保温之后极其缓慢降温,降低工件硬度,方便后续机加工。
双相不锈钢锻件 2205、2507,热处理唯一核心工艺为固溶处理,没有淬火回火。锻造加工之后,两相组织被打乱,还可能析出 σ 相脆性相。固溶温度控制 1020 1080℃,温度不能过高,温度过高铁素体占比飙升;温度过低,σ 相无法充分溶解。保温时间依据锻件截面厚度确定,保证工件整体温度均匀,有害相充分回溶。保温结束之后快速冷却,尽快跨过 600 900℃σ 相析出区间。冷却方式需要区分牌号和工件厚度,2205 一般采用空冷或者强风冷,不建议大水直接喷淋厚大件,避免巨大热应力引发开裂;超级双相钢 2507 冷却速率要求更高,厚件采用喷雾强制冷却。固溶处理完成之后,不允许再做中温回火,中温加热会重新析出 σ 相,直接毁掉双相钢性能。双相钢热处理之后,必须配套金相检测,确认奥氏体铁素体两相比例 40 60%,无 σ 相析出,仅仅检测拉伸硬度不足以判定热处理合格。
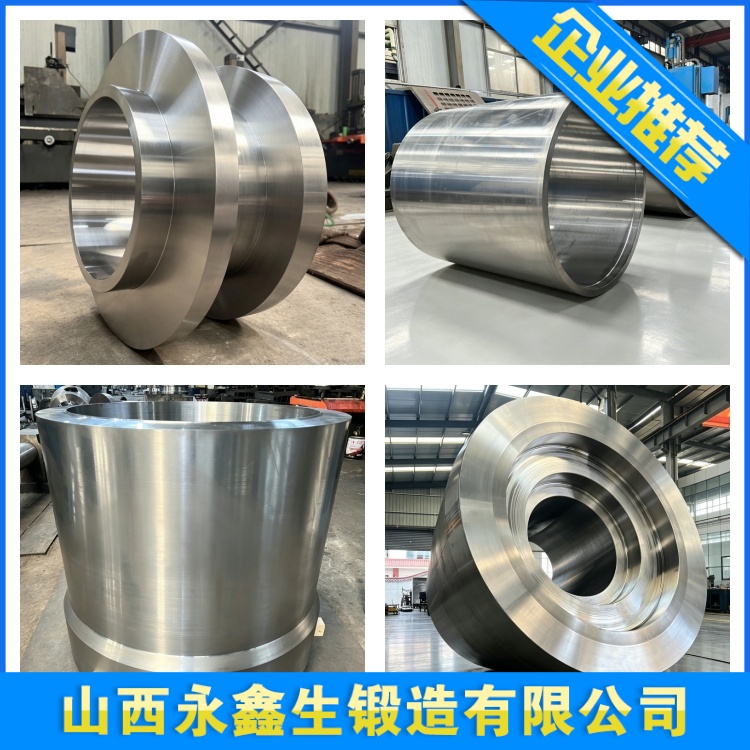
沉淀硬化不锈钢 17 4PH、15 5PH 锻件,热处理分为固溶处理加上时效处理两步。固溶加热 1020 1050℃冷却,得到过饱和固溶基体,工件硬度较低,便于机加工。机加工完成之后再开展时效处理,480 580℃温度保温,金属内部析出金属间强化相,大幅提升锻件强度硬度。时效温度微小波动,对最终强度影响很大,需要严格控温。不可以跳过固溶直接时效,也不能时效之后再高温加热,会破坏析出强化相。
热处理设备状态直接决定锻件质量,台车炉、箱式炉要定期校验炉温均匀性,炉内不同位置温差过大,同一批次锻件热处理效果参差不齐。不能只依靠炉膛仪表读数,要监测锻件工件实际温度。装炉摆放留有间隙,保证炉气流通,大件不要堆叠,防止工件芯部保温不足。热处理温度曲线必须完整留存,作为产品质量追溯凭证。
热处理之后的冷却环节是很多企业容易忽视的短板。奥氏体不锈钢固溶之后水冷,要保证入水温度足够高,工件不能降温之后再入水;马氏体锻件锻后缓冷制度落实到位;双相钢把控冷却速率,不能慢冷也不能过激水冷。
热处理缺陷种类繁多:奥氏体固溶温度不足、保温时间不够,碳化物溶解不充分,抗晶间腐蚀不合格;固溶之后冷却太慢,发生敏化;双相钢固溶温度不对,两相比例失衡,析出 σ 相;马氏体淬火之后不回火,工件脆性大;沉淀硬化时效温度偏差,强度达不到设计指标;炉温不均造成同批次产品性能离散。
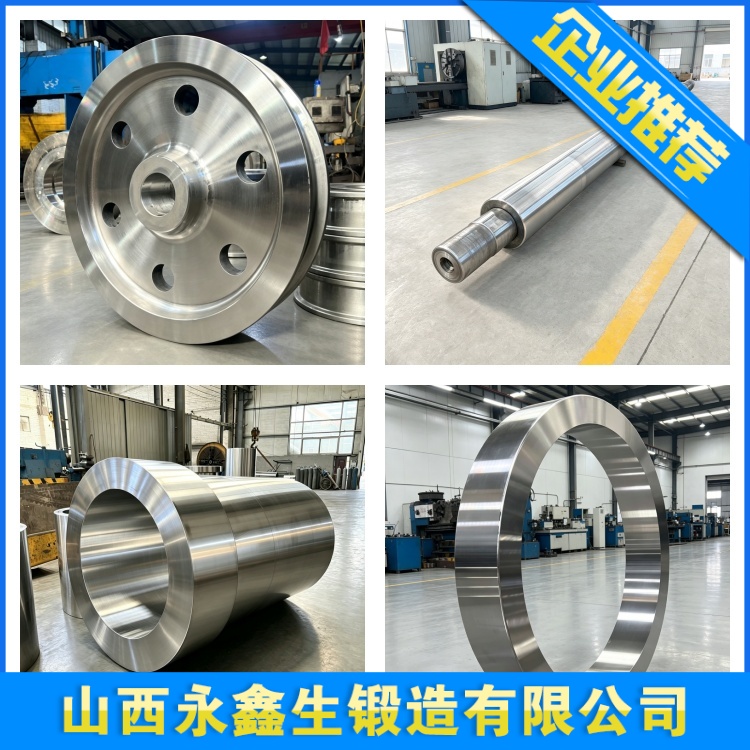
在产品验收环节,不能简单拿硬度一项指标判定热处理合格。奥氏体不锈钢硬度合格,也可能存在晶间腐蚀风险;双相钢拉伸硬度达标,金相可能已经出现 σ 相。针对压力容器、海洋工程、核电等关键工况锻件,要结合工况要求,增加晶间腐蚀、金相组织、冲击韧性等检测项目,核对热处理工艺曲线记录。
不锈钢锻件热处理工艺容错率低,不同牌号工艺不能混用,企业需要建立完整的牌号工艺数据库,技术人员充分理解各类不锈钢金相变化机理,严格执行热处理工艺规范,做好炉温校验与过程记录,依靠稳定热处理工艺,保障不锈钢锻件综合性能,满足下游装备严苛工况使用需求。
建站咨询热线
0350-6066666