

扫一扫微信二维码
扫一扫微信二维码
不锈钢锻件生产流程长,涉及原材料、加热、锻造、热处理、机加工多个工序,受材料自身高合金、变形抗力大、敏化析出等特性影响,生产过程中容易产生各类缺陷。部分缺陷裸露在表面容易识别,还有大量缺陷隐藏在工件内部,外观完好,投入运行之后在腐蚀、交变载荷作用下逐步扩展,引发设备故障事故。系统梳理不锈钢锻件各类典型缺陷,剖析产生根源,落实对应预防手段,是锻造企业质量管控的核心工作,同时也能够帮助采购客户识别产品风险,规避不合格锻件流入项目现场。
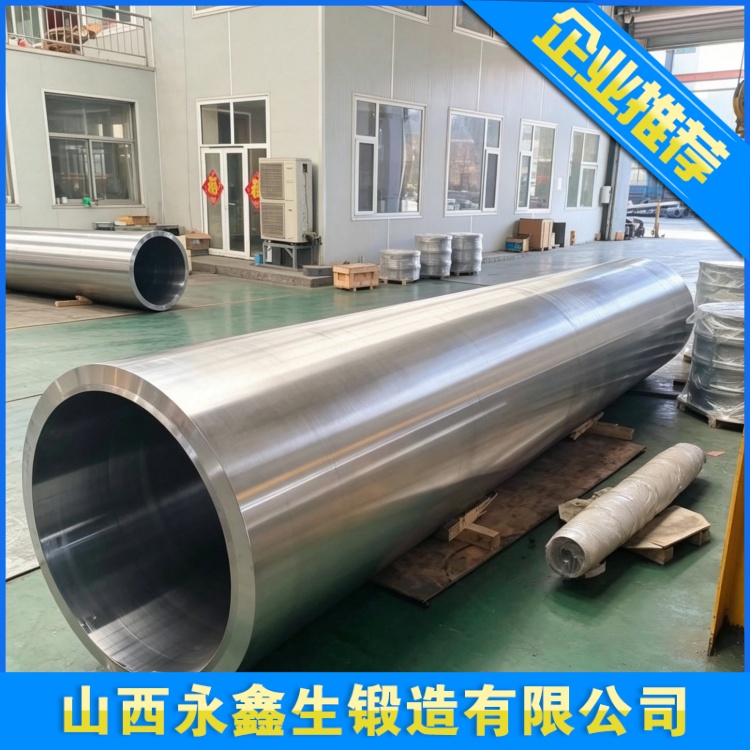
第一类为表面裂纹,是不锈钢锻件高发缺陷。裂纹形态有表面细微发丝裂纹,也有较深开口裂口。产生诱因很多,原材料坯料自带皮下裂纹、夹渣,锻造变形过程缺陷被进一步拉大;下料火焰切割造成切口增碳,切口位置形成微裂纹没有打磨清理干净;加热升温速度过快,不锈钢导热差,坯料内外温差大,热应力超过材料承受极限,出现热应力裂纹;锻造始锻温度偏低,材料塑性变差,锤击挤压之后撕裂开裂;单次变形量过大,局部金属流动剧烈,表面拉应力超标产生裂纹;马氏体不锈钢锻完之后没有缓冷,快速空冷,相变应力催生裂纹。奥氏体不锈钢裂纹多属于热应力裂纹;马氏体不锈钢锻件相变裂纹占比很高;双相钢终锻温度过低极易出现锻造裂纹。
预防措施:坯料入厂严格外观探伤,存在裂纹的坯料直接报废;火焰切割后的坯料,必须把热影响区全部打磨去除干净;低温阶段放慢加热升温速率,大件分段预热;严格执行各牌号不锈钢始锻、终锻温度红线,温度不足禁止锻打;控制单次压下量,避免剧烈变形;马氏体不锈钢锻后放入缓冷坑缓慢降温,禁止露天急冷。锻件完工之后开展渗透探伤,全面筛查表面微裂纹,发现裂纹必须打磨清除,打磨之后确认裂纹完全消失,打磨凹坑满足图纸要求,深度超标则判定锻件报废,不允许带裂纹继续流转下道工序。
第二类缺陷:内部裂纹、疏松、夹杂。铸态钢坯内部原生疏松、缩孔,如果锻造总变形量不足,镦粗拔长工艺不合理,内部孔隙无法焊合,残留在锻件内部形成内部疏松孔洞。原材料冶炼带来非金属夹杂物,硫化物、氧化物聚集,形成夹杂缺陷,在载荷作用下成为裂纹萌生源头。这类缺陷外表完全看不出来,只能依靠超声波探伤检出。锻件承受交变载荷、压力冲击工况,内部孔洞夹杂会不断扩展,最终发生断裂失效。
防控手段:源头把控钢坯冶炼质量,优先选用精炼坯料;锻造设计保证足够锻造比,合理安排镦粗拔长工艺,充分挤压锻件芯部,焊合内部孔隙;锻造过程避免芯部变形不足;成品锻件 100% 超声波探伤,按照图纸标准评级,超标缺陷直接报废处理,不允许补焊掩盖内部重大缺陷。
第三类缺陷:折叠缺陷。锻造过程金属流动紊乱,一部分金属表层被弯折卷入锻件基体内部,形成夹层折叠。折叠缝隙中间会带入氧化皮,属于应力集中位置,服役中极易顺着折叠位置开裂。模锻锻件、异形锻件更容易出现折叠,毛坯下料尺寸不合理、模具圆角过小、金属流动路径设计错误,都会催生折叠。预防方法:优化下料重量,合理设计模具圆角,模拟金属流动,调整锻造操作手法,避免金属回流卷边;完工后渗透探伤配合超声波探伤,检出折叠夹层。
第四类:晶粒粗大、晶粒大小不均。不锈钢加热温度过高,保温时间太长,晶粒异常长大;锻造终锻温度过高,变形结束之后工件还处在高温,晶粒继续长大;局部锻造变形量落在临界变形区间,造成晶粒大小悬殊。晶粒粗大之后,锻件冲击韧性下降,奥氏体不锈钢抗晶间腐蚀性能变差。解决办法:严格管控加热温度与保温时长,杜绝超温过热;把控终锻温度,不要过高;保证各个部位变形量避开临界变形区间;已经晶粒粗大的奥氏体锻件,通过固溶热处理重新细化调整晶粒;双相钢一旦过热造成两相失衡,热处理修复难度很大,重点在于加热环节预防。
第五类:晶间腐蚀缺陷,属于极具迷惑性的隐形缺陷。锻件外观完好,没有锈蚀,但是在腐蚀介质环境下,沿着晶粒边界发生腐蚀,材质失去韧性,受到冲击就脆断。根本原因是工件长时间停留在 450 850℃敏化温度区间,碳与铬结合析出碳化铬,晶界铬元素被消耗,出现贫铬层。发生场景:固溶热处理温度不够、保温时间不足,碳化物没有充分溶解;固溶之后冷却速度太慢,缓慢经过敏化区间;原材料碳含量偏高。304、316L、双相钢都有可能出现该问题,超低碳 316L 只是降低风险,并不能完全免疫。防控措施:奥氏体严格执行固溶处理,保温到位之后快速水冷;尽量选用低碳或者超低碳牌号;避免锻件后续高温服役长期停留敏化区间;关键工况锻件增加晶间腐蚀试验检测项目。
第六类:双相钢特有 σ 相脆性缺陷。锻造温度偏低、热处理控温失误,工件在 600 900℃区间停留时间过长,析出 σ 脆性相。锻件化学成分完全达标,拉伸强度可能变化不大,但是冲击功显著降低,耐点蚀性能衰减。只能依靠金相显微镜检测识别。预防核心:严格管控锻造终锻温度,固溶温度保温时间合规,固溶之后快速跨过 σ 相析出温区;双相锻件强制要求金相检测,检查 σ 相与两相占比。
第七类:氧化与表面过烧。加热炉内氧化性气氛,锻件表面生成厚重氧化皮;温度超过过烧温度,晶界熔化,锻件直接报废,过烧工件无法修复只能报废。预防控制:控制加热最高温度,严禁超温过烧;条件允许采用保护气氛加热;锻后清理氧化皮。
除了以上工艺缺陷,不锈钢锻件还会出现尺寸超差、机加工缺陷、酸洗钝化不到位造成表面锈斑等问题。质量管控需要建立全流程追溯,原材料记录、加热曲线、锻造火次记录、热处理温度曲线、探伤报告、力学金相报告一一对应。
很多质量问题不是成品环节产生,而是源头原材料、加热锻造阶段埋下隐患。不锈钢锻件制造企业要建立缺陷案例库,出现缺陷反向追溯工序,优化工艺参数。采购方也要明白,不锈钢锻件不能只看外观,关键工况产品必须要求全套检测报告,重视金相、无损探伤、腐蚀相关检测,避开隐形缺陷带来的设备安全风险。
建站咨询热线
0350-6066666